



Soldadura TIG/Soldadura TIG de acero inoxidable
El arco se genera entre el alambre de soldadura de tungsteno refractario y la pieza de trabajo. El gas de protección generalmente utilizado es argón puro y el cable alimentado no está cargado. Se puede enviar a mano o mecánicamente (durante la soldadura TIG de acero inoxidable). Para algunos usos específicos, no es necesario enviar el cable alimentado. El material a soldar determina si se usa corriente continua o corriente alterna: cuando se usa corriente continua, el alambre de soldadura eléctrica de tungsteno se establece como el polo negativo, porque tiene una capacidad de penetración profunda, es muy adecuado para diferentes tipos de acero, pero no es adecuado para baño de soldadura. No tiene ninguna "acción de limpieza".
La principal ventaja del método de soldadura TIG (soldadura TIG de acero inoxidable) es que puede soldar una amplia gama de materiales grandes, incluidas piezas de trabajo con un grosor de 0,6 mm y superior. Los materiales incluyen acero aleado, aluminio, magnesio, cobre y sus aleaciones, hierro fundido gris, seco ordinario, varios bronces, níquel, plata, titanio y plomo. El principal campo de aplicación es como pasada de raíz en secciones más gruesas para la soldadura de piezas de espesores finos y medios.
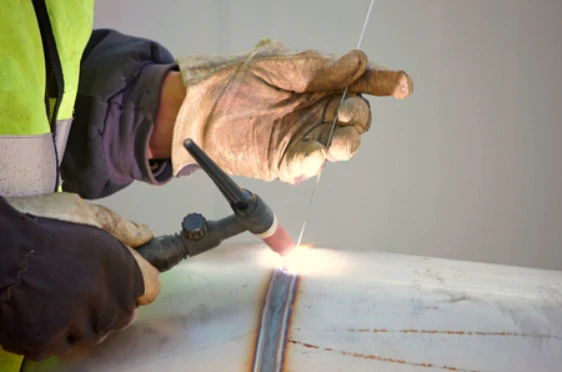
Puntos clave y precauciones para la soldadura TIG de acero inoxidable:
(1) La fuente de alimentación con características externas verticales adopta polaridad positiva (el cable de soldadura está conectado al polo negativo) cuando es CC.
(2) Generalmente es adecuado para soldar placas delgadas de menos de 6 mm. Tiene las características de una hermosa forma de soldadura y una pequeña deformación de soldadura.
(3) El gas protector es argón con una pureza del 99,99 por ciento. Cuando la corriente de soldadura es de 50~150A, el caudal de gas argón es de 8~10L/min, cuando la corriente es de 150~250A, el caudal de gas argón es de 12~15L/min.
(4) La longitud que sobresale del electrodo de tungsteno de la boquilla de gas es preferiblemente de 4 a 5 mm, de 2 a 3 mm en lugares con poca protección, como la soldadura de filete, y de 5 a 6 mm en lugares donde la ranura es profunda y la distancia desde el boquilla para el trabajo es generalmente no más de 15 mm.
(5) Para evitar la aparición de poros de soldadura de acero inoxidable, si hay manchas de óxido y aceite en las piezas de soldadura, debe limpiarse.
(6) La longitud del arco de soldadura es preferiblemente de 2 a 4 mm cuando se suelda acero ordinario y de 1 a 3 mm cuando se suelda acero inoxidable. Si es demasiado largo, el efecto de protección no será bueno.
(7) Durante el cebado a tope, para evitar que la parte posterior del cordón de soldadura inferior se oxide, la parte posterior también debe protegerse con gas.
(8) Para que el gas argón proteja bien el baño de soldadura y facilite la operación de soldadura, la línea central del electrodo de tungsteno y la pieza de trabajo en el punto de soldadura generalmente deben mantener un ángulo de 80~85 grados, y el ángulo entre el alambre de relleno y la superficie de la pieza de trabajo deben ser lo más pequeños posible, generalmente alrededor de 10 grados.
(9) a prueba de viento y transpirable. Donde haya viento, tome medidas para bloquear la red y tome las medidas de ventilación adecuadas en el interior.
No dude en contactarnos para soldadura TIG de acero o soldadura TIG de acero inoxidable.


